在大批量制造和包装中,选用合适的聚合物基材决定着产品耐用性、法规合规性及生产效率。采购和工程团队在连续卷材加工中,经常需要在 PET 与 PVC 之间作出选择。PVC 虽长期占据主导地位,却面临日益严格的环保审视。因此,制造商需要评估:就现有模具设备和具体用途而言,改用 PET 在技术上是否可行。
本指南对这两种材料进行全面的技术对比,从化学组成、力学性能、加工特性及规模化生产能力等方面,为有据可依的选材提供帮助。您将了解各类基材如何适配现有设备、在环境应力下的表现,以及提高材料利用率所需的调整。
要点概览
-
化学与结构差异: PVC 含氯,并依赖增塑剂获得柔韧性;PET 卷材则属于由对苯二甲酸与乙二醇聚合制成的聚酯,本身具有刚性和稳定性,且不含卤素。
-
外观与力学性能: 与 PVC 相比,透明 PET 卷材具有更出色的光学透明度和自然光洁的表面,是强调产品可视性的零售包装及展示应用的优选材料。
-
环保与法规合规: PET 易于回收(树脂识别代码为1号),并被全球广泛接受;PVC 在降解或焚烧过程中会释放有毒副产物(二噁英),因此受到严格的法规限制。
-
生产可行性: 从 PVC 改用 PET,需要评估现有热成型和裁切设备,因为 PET 更高的导热性与刚性可能需要调整模具工装。
认识基材:化学组成与制造实际
PET 卷材的结构与制造
聚对苯二甲酸乙二醇酯(PET)是一种属于聚酯家族的热塑性聚合物树脂,通过对苯二甲酸与乙二醇的逐步聚合制成。这种化学结构形成稳定、坚固的分子骨架,无需外加增塑剂即可保持物理完整性。其基础配方完全不含卤素和挥发性有机化合物(VOCs),使其在多种高速加工环境中具有固有稳定性。
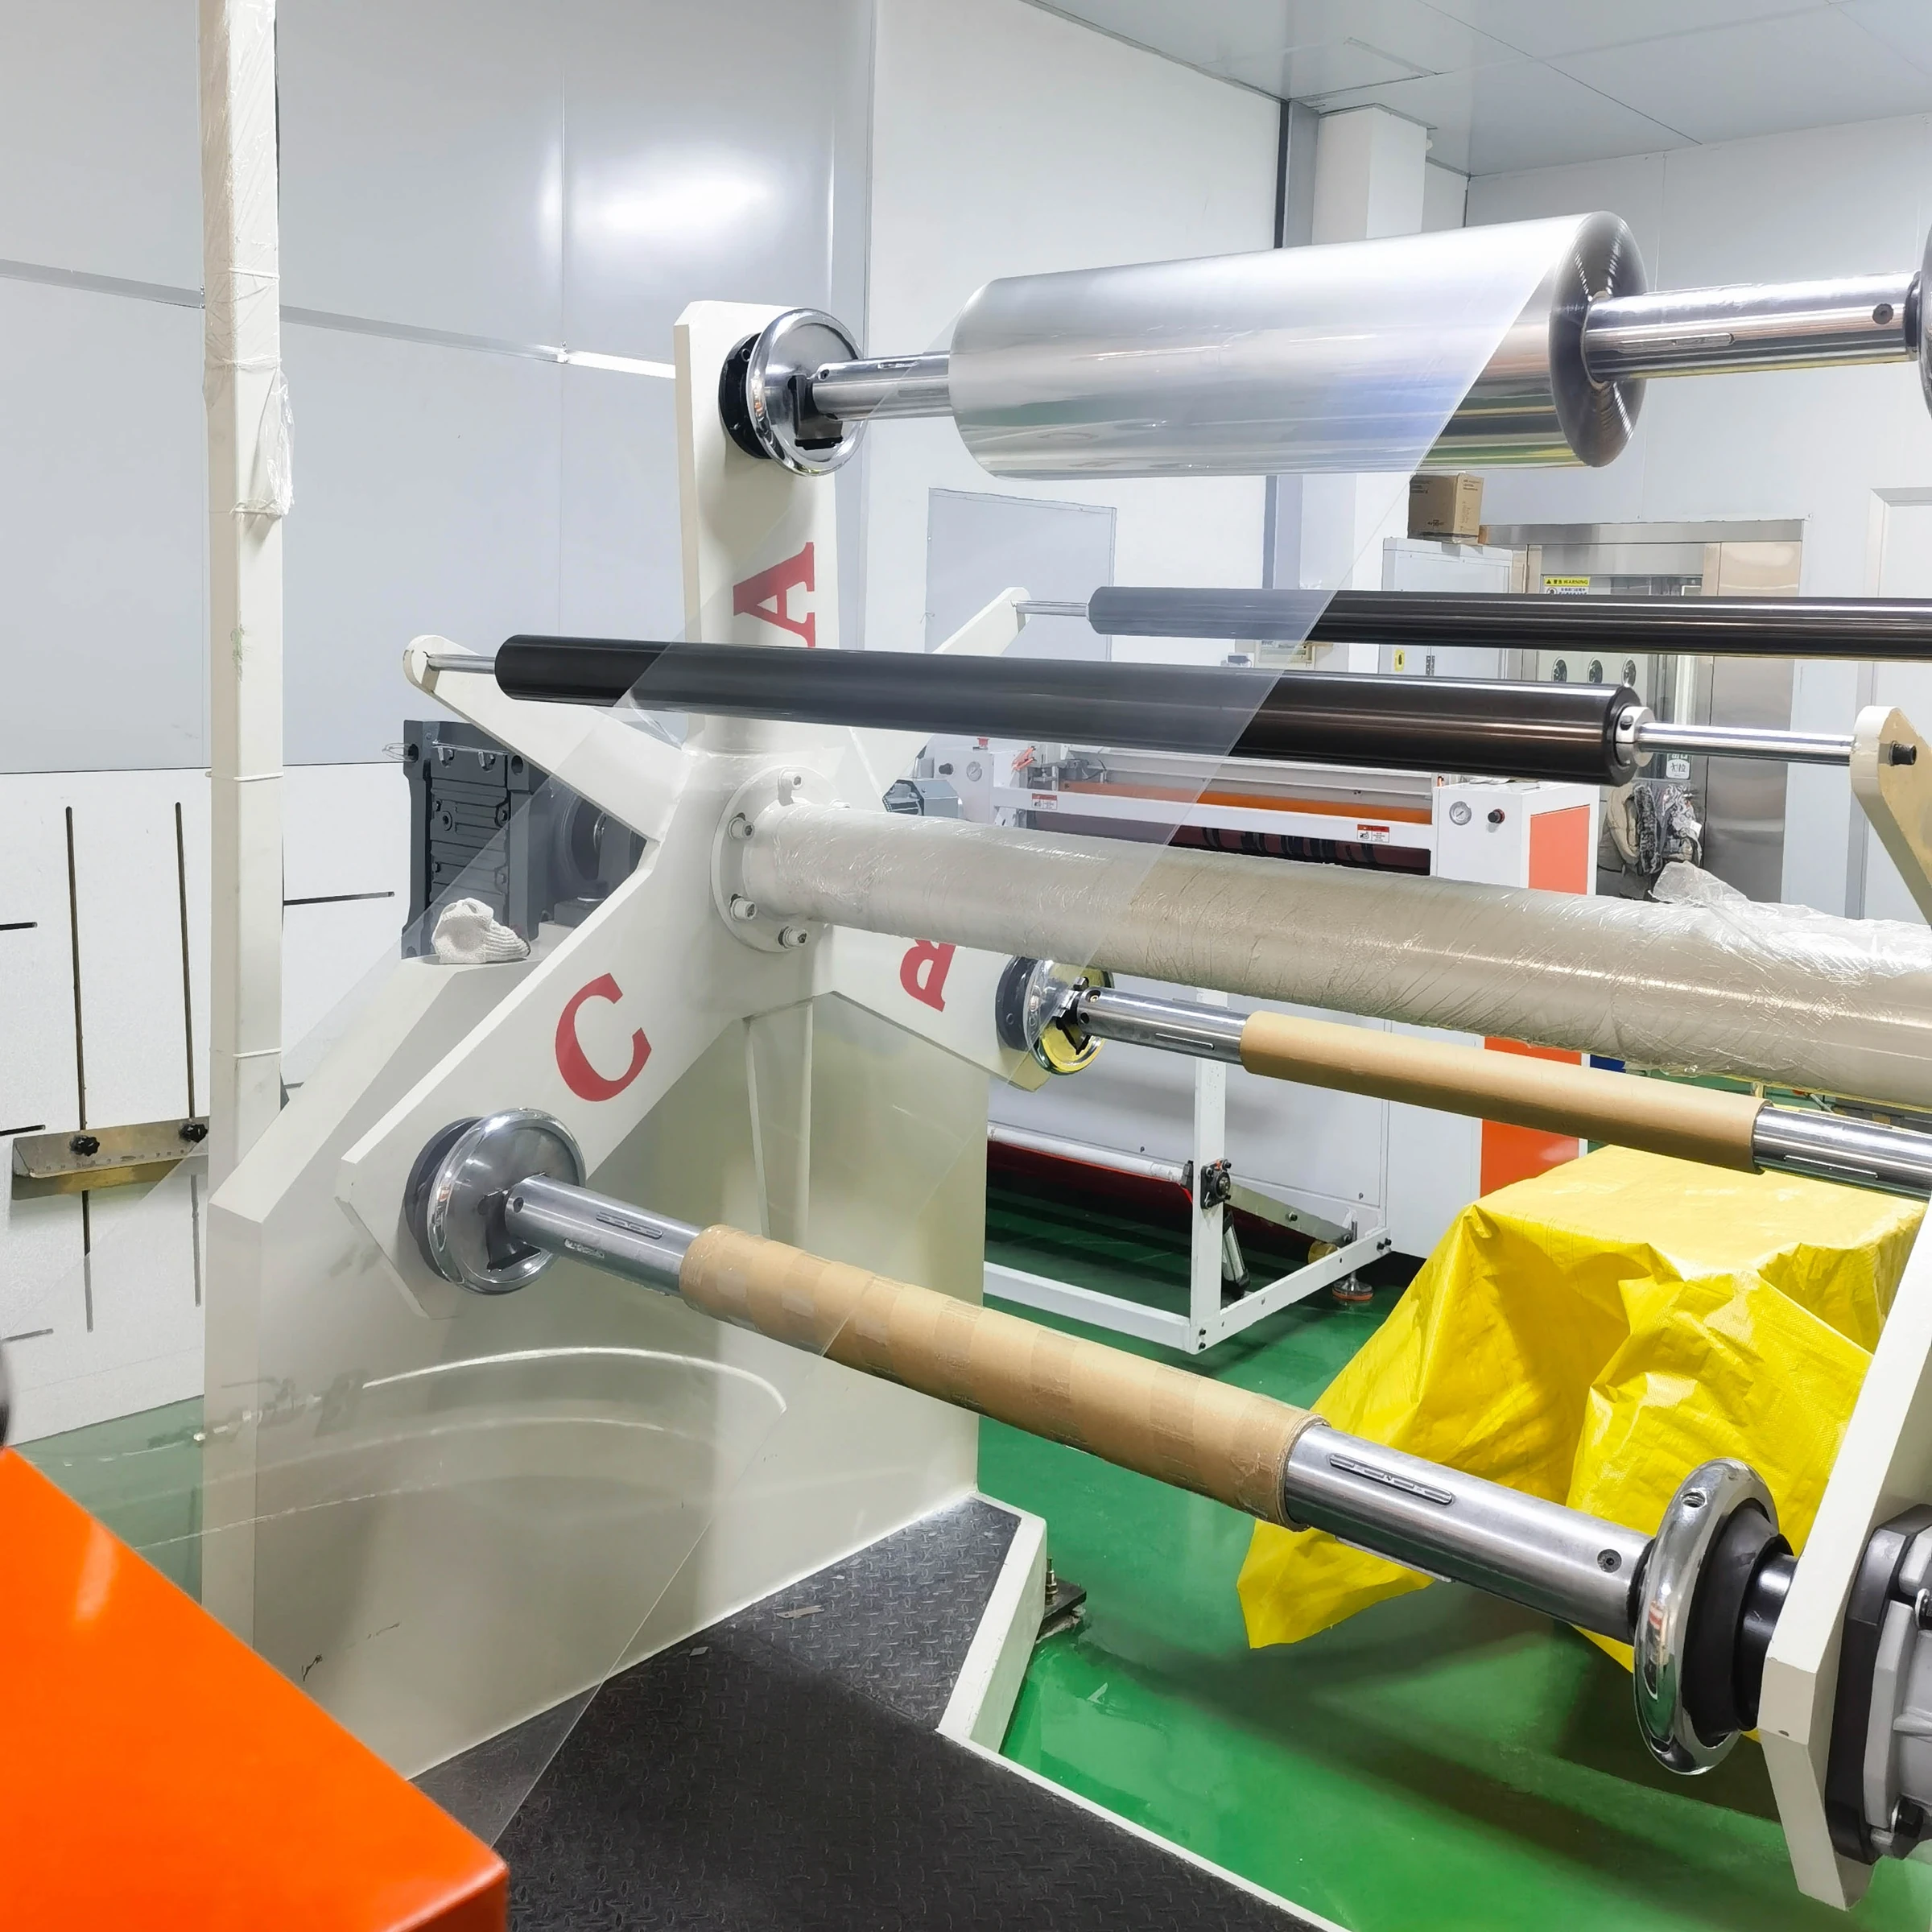
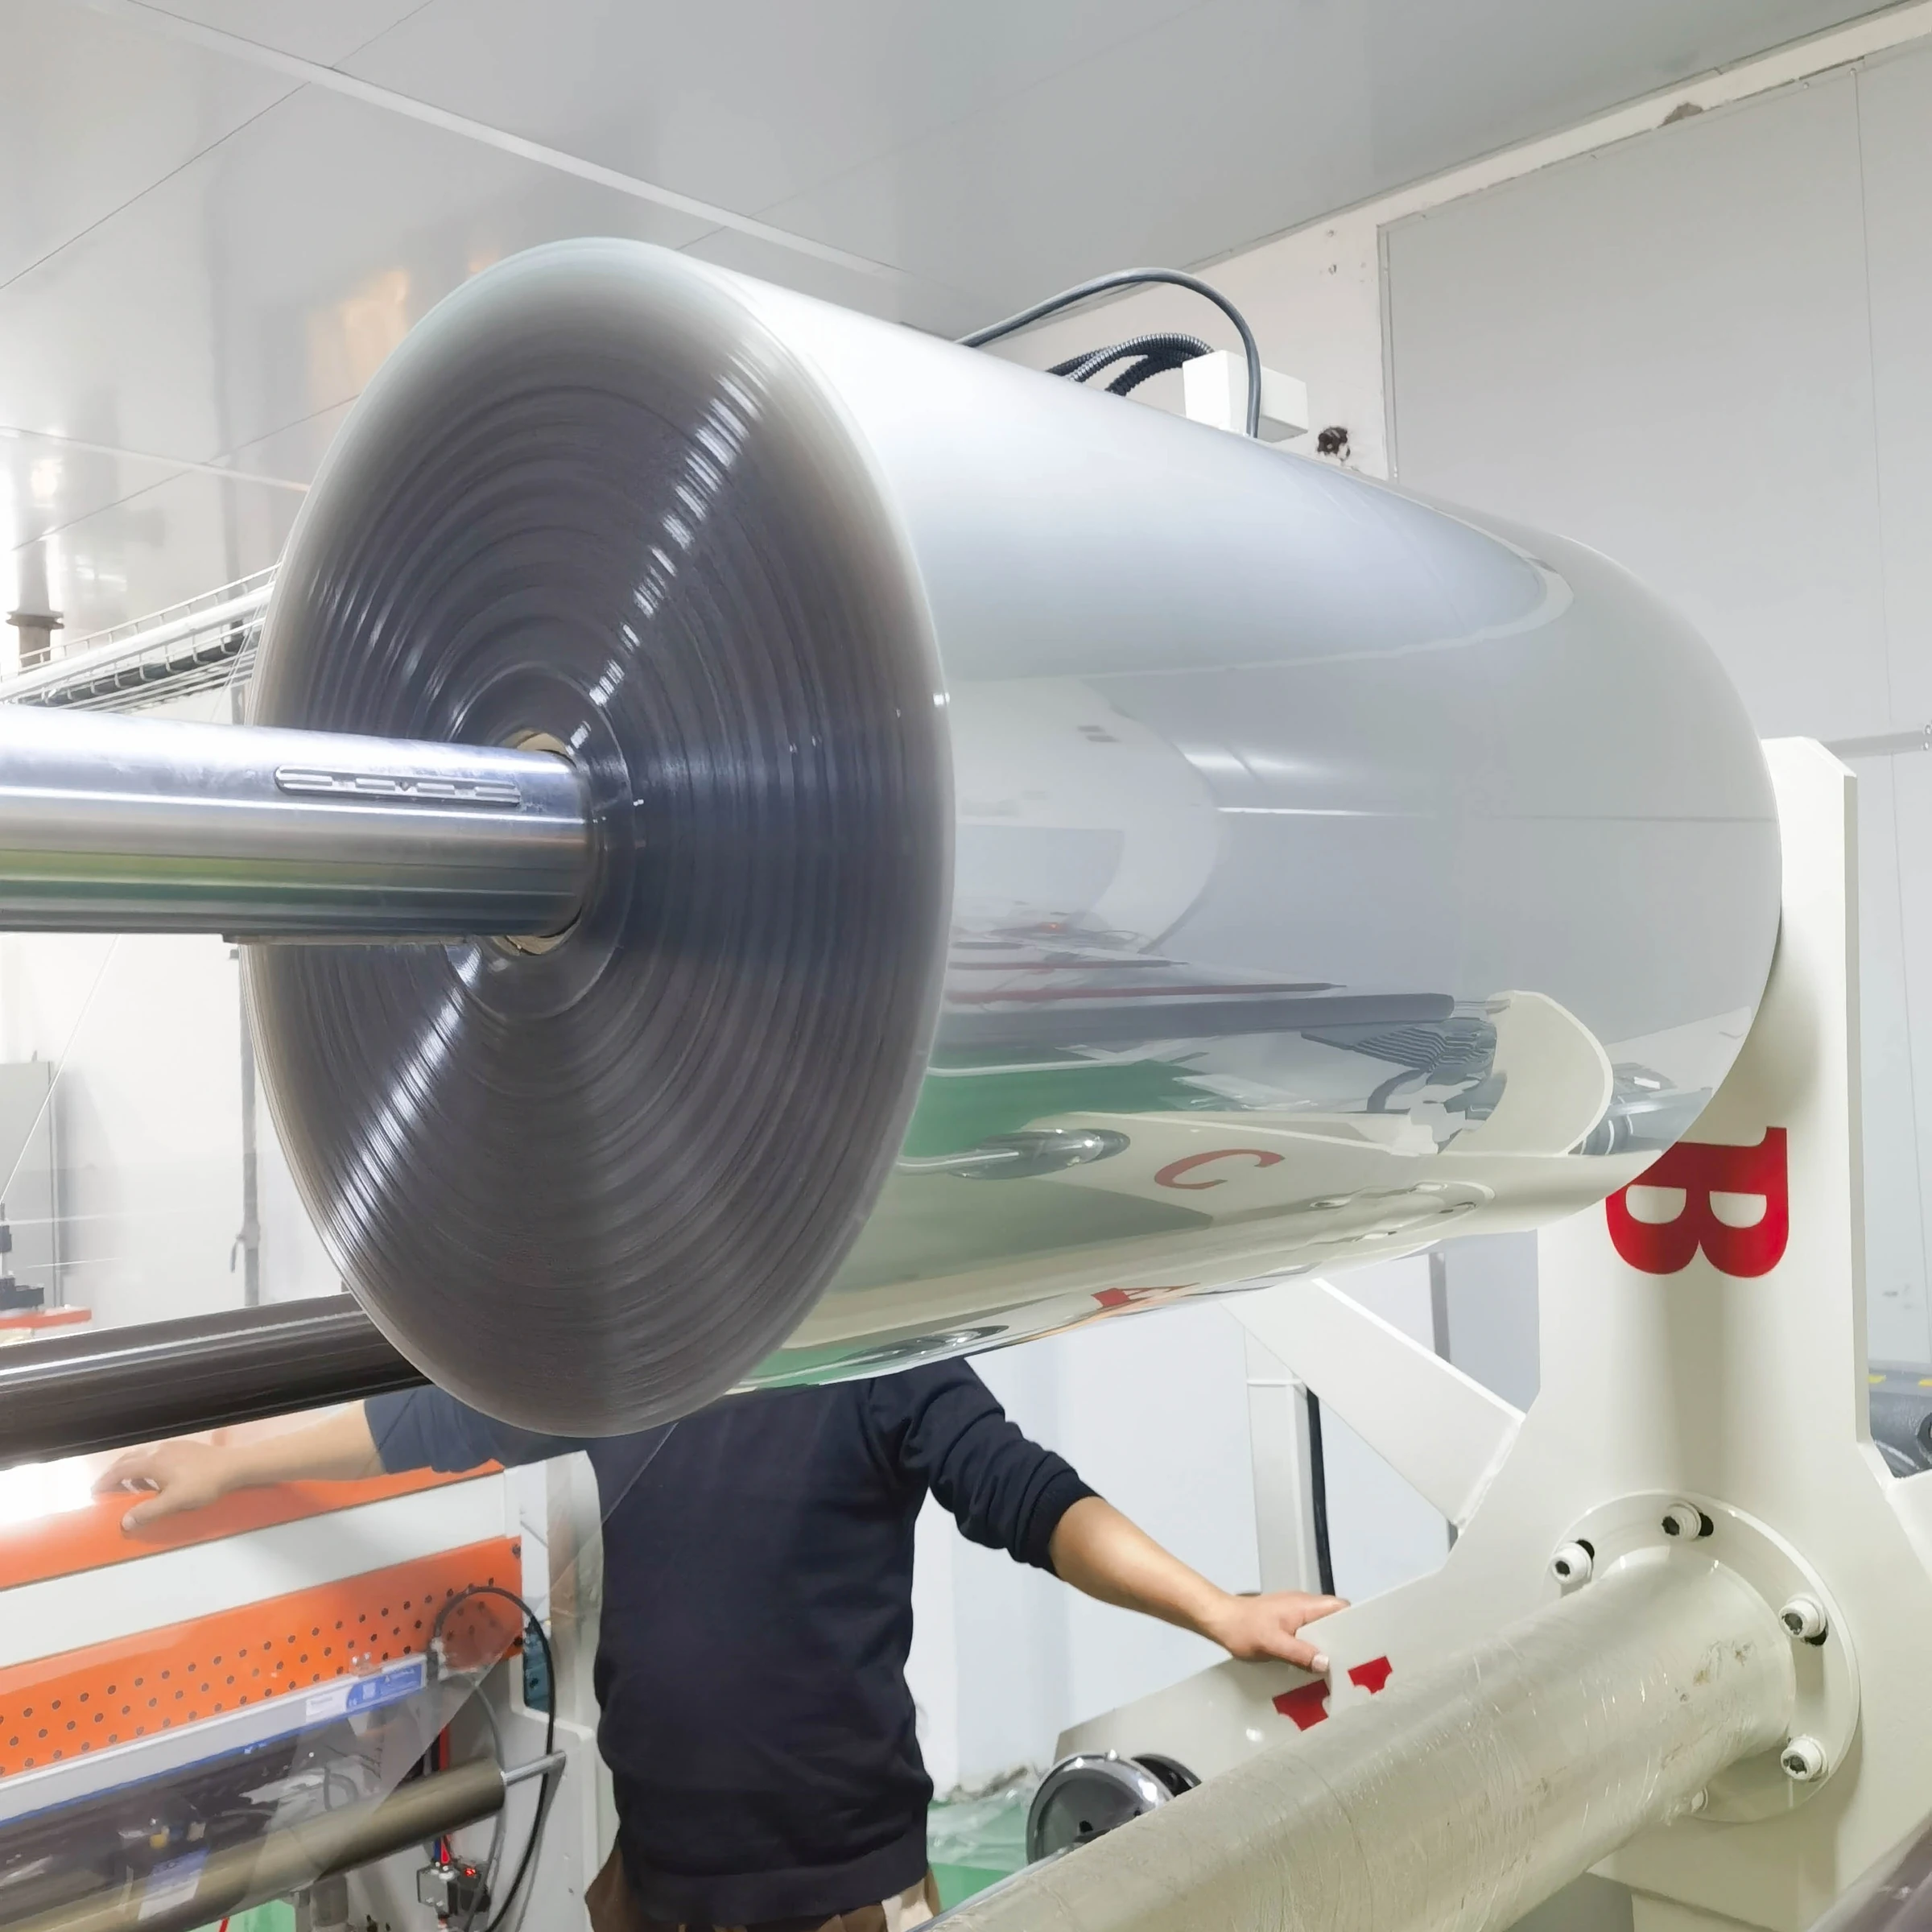
生产 PET 卷材 通常采用连续平模挤出工艺。首先将聚合物树脂干燥,除去微量水分,再在挤出机中熔融并通过平模挤出。聚合物熔体直接流到高度抛光的水冷冷却辊上,经快速骤冷,温度瞬间下降。骤冷阻止结晶结构(球晶)形成,使聚合物保持无定形状态,赋予材料标志性的玻璃般透明度。
由于表面光洁度完全取决于初始挤出阶段冷却辊的平滑程度,制成的卷材自然具有光洁、高光泽的表面,无需二次机械精整或化学抛光即可达到光学透明效果。树脂的特性黏度(IV)决定卷材的最终力学强度,深拉伸热成型通常选用较高 IV 的牌号。
PVC 卷材的结构与制造
聚氯乙烯(PVC)的化学结构完全不同。它由重复的氯乙烯单元构成,氯原子是其聚合物链的核心结构元素。未增塑的原始状态(uPVC)具有很高的刚性和脆性,难以加工成薄型连续卷材。为达到卷材供料包装所需的柔韧性,制造商必须在基础树脂中混入大量化学助剂。
这些助剂主要包括邻苯二甲酸酯或己二酸酯等增塑剂,它们进入聚合物链之间,增加自由体积和柔韧性。配方还需要重金属或有机热稳定剂,以防止材料在加工中降解,并配合使用各种内、外润滑剂。
PVC 卷材制造通常采用机械压延,而非简单的平模挤出。混配树脂经加热成为黏稠物料,再通过一组大型加热对转辊筒,挤压、拉伸至所需厚度。PVC 的表面效果很大程度上取决于最终压延辊的物理纹理。PET 可通过骤冷自然形成高光泽,而 PVC 往往需要机械处理。如需特定纹理或高透明度,压延辊须进行专门的磨砂、抛光或电镀。这种对机械表面处理的依赖与聚碳酸酯(PC)类似,后者也需要专用辊面纹理来改变表面性能。
核心性能指标:PET 与 PVC 对比
光学透明度与透光率
在面向消费者的应用中,光学性能是关键选择因素。透光率和雾度决定消费者能否透过包装清楚看到产品。 透明 PET 卷材 的透光率可稳定达到88%以上,雾度往往低于1%,呈现出接近玻璃、清晰无畸变的视觉效果。
PVC 也可达到较高透明度,但可能因混配所用稳定剂体系不同而略带蓝色或黄色。长期暴露于紫外线(UV)下,PVC 容易黄变和降解。紫外线能量通过脱氯化氢反应破坏碳氯键,造成变色和脆化。PET,尤其是加入特定紫外线抑制剂的配方,在直接荧光灯照射或日光暴露下可更长时间保持光学性能。
|
光学与化学性能 |
PET 卷材 |
PVC 卷材 |
|---|---|---|
|
透光率(ASTM D1003) |
>88%(高透明度) |
80% – 85%(可能略带颜色) |
|
雾度 |
< 1% |
2% – 4% |
|
卤素含量 |
无 |
高(含氯) |
|
紫外线稳定性 |
优异(使用常规助剂时) |
容易快速黄变 |
|
增塑剂需求 |
无 |
高(用于获得柔韧性) |
拉伸强度、刚性与抗冲击性能
力学强度直接影响材料利用率和包装耐用性。在相同厚度下,PET 的拉伸强度和杨氏模量(固有刚性)优于 PVC。这一结构优势使工程师能够减薄包装壁厚,同时保持完全相同的抗压性及运输承载能力。
抗冲击性能随温度变化而显著不同。标准无定形 PET 在室温下保持优异的冲击强度,但在零下环境中可能变脆,除非经过特定改性,采用 APET 或 PETG 等变体。PVC 配方可通过大量增塑改善低温抗开裂性能,因此以往常用于严冬环境下的供应链。不过,先进 PET 共混料目前可在不依赖可析出增塑剂的情况下,达到或超过 PVC 的低温性能。
就抗撕裂性能而言,PET 的起裂门槛较高,难以开始撕裂;但一旦起裂,裂纹会迅速扩展。PVC 通常先拉伸、屈服再撕裂,这对某些软袋应用有利,但对结构完整性至关重要的硬质吸塑包装则不利。
热稳定性与阻隔性能
热稳定性决定材料在热成型、封合及最终使用中的表现。PET 的玻璃化转变温度(Tg)约为70°C至80°C,熔点接近250°C,为热成型提供了较宽且可预测的加工窗口。PVC 的 Tg 略高,约为80°C至85°C,但在达到真正熔融状态前即开始降解并释放氯化氢气体,因此加工窗口更窄,需要精确控温以防烧焦。
阻隔性能对延长食品和药品保质期至关重要。PET 具有出色的氧气阻隔性(OTR)和水蒸气阻隔性(MVTR),可有效阻止环境气体影响包装内容物。PVC 的水汽阻隔性较好,但氧气阻隔性能不及 PET。
对于微波容器等要求极高耐热性的用途,或接触强侵蚀性工业化学品的场景,PET 与 PVC 均可能不适用。此时需要评估聚丙烯(PP)或专用高密度聚乙烯(HDPE)。
环保合规与可持续发展框架
可回收性、生物降解性与循环经济
选材对环境影响重大。PET 拥有全球最成熟的回收基础设施。消费后 PET 通常经回收、清洗、粉碎成片,再挤出为 rPET(再生 PET),用于新包装、纺织品和打包带。这一闭环系统显著减少了对原生化石资源的依赖。该流程常通过固相缩聚(SSP)恢复聚合物链长,提高再生材料的特性黏度。
必须区分可回收性与生物降解性。传统 PET 和 PVC 在自然环境中都不易生物降解,因此良好的可回收性是衡量环境影响的主要指标。PVC 给城市回收物流带来巨大挑战:其高氯含量以及重金属稳定剂或邻苯二甲酸酯增塑剂会污染回收批次。
极少量 PVC 就可能毁掉整批再生 PET。在 PET 回收加热过程中,PVC 降解并释放氯化氢,后者起催化作用,快速切断 PET 聚合物链,大幅降低熔体黏度,并使整批物料严重黄变或发黑。因此,多数材料回收设施采用近红外(NIR)光学分选机,主动识别并剔除回收物流中的 PVC。
法规限制与毒性风险
全球合规标准更倾向于无卤材料。欧洲 REACH 和 RoHS 指令等框架严格监管塑料制造中的助剂。PET 易于符合这些法规,并已广泛获得 FDA 对直接食品接触用途的批准。由于不含可迁移增塑剂,其具有生物惰性,可确保化学物质不会析出进入食品或医疗产品。
PVC 面临严峻的法规压力,主要问题在于其使用寿命结束后的处置阶段。焚烧是许多地区常见的废物处理方式,而 PVC 焚烧会向大气释放氯化氢以及毒性很强的二噁英和呋喃。这些排放带来严重的职业健康和环境风险。PET 的燃烧产物则清洁得多,高温焚烧时主要分解为二氧化碳和水蒸气。
用途适配:让材料匹配使用场景
热成型与吸塑包装
卷材供料热成型需要材料受热均匀、拉伸可控且易于脱模。PET 已成为食品翻盖盒、医疗器械托盘及零售吸塑包装的标准材料。其可预测的收缩率和优异的深拉伸能力,支持壁厚均匀的复杂型腔设计。高透明度方便消费者查看产品,而 FDA 合规性确保直接食品接触的安全。
医疗包装中,PETG(乙二醇改性 PET)常用于需要环氧乙烷(EtO)或伽马射线灭菌的硬质托盘。灭菌后仍能保持物理性能与透明度,符合 ISO 11607 无菌屏障系统标准。PVC 曾因易于封合而成为吸塑包装的默认选择,但医疗和食品领域逐渐转向无卤材料,使 PVC 主要用于法规审查相对较少的非食品零售吸塑和五金包装。
印刷、标签、标牌与收缩膜
以达因为单位衡量的表面能决定油墨和胶黏剂在基材上的附着效果。两种材料均适合柔版和 UV 胶印。PET 通常需要在线电晕处理或专用涂层,以提高表面能,改善连续卷材的油墨附着。在标签领域,PET 主导高性能用途。承受高温、紫外线或化学清洗的标签依赖 PET 的尺寸稳定性;普通 PVC 标签在类似应力下容易收缩、卷曲或降解。
在户外标牌领域,PVC 长期占据主导地位,其固有耐候性和柔韧性适合大幅面横幅及车身贴膜。不过,专用抗紫外线 PET 牌号正在积极进入该领域,为平面标牌提供更硬挺、可回收的替代方案。
在收缩膜市场,定向收缩率是核心指标。PETG 在高收缩、贴合轮廓的应用中性能出色,收缩率可达75-80%,可紧密贴合曲线起伏较大的复杂瓶形。PVC 收缩膜的最大收缩率一般约为40-50%,限制了其在复杂轮廓容器上的应用。
规模化生产与材料利用率
材料利用优势与减薄
评估材料效率,不能只看树脂的初始重量。由于 PET 的拉伸强度和结构刚性高于 PVC,工程师往往可以减薄材料,即在不牺牲成品结构完整性的情况下,使用更薄的卷材进行热成型或印刷。
减薄可增加每卷材料的总长度,直接提高每卷产出,意味着同等重量的材料能生产更多件产品。这可减少换卷、降低停机时间并优化仓储空间。PVC 刚性较低,制造商往往需要增加厚度才能达到同等抗压性,导致每卷可生产的件数减少。
此外,材料比重也影响产出计算。PET 约为1.33至1.38 g/cm³,硬质 PVC 则因助剂用量而介于1.30至1.45 g/cm³。结合减薄能力,PET 的单位重量出材面积(平方米/千克)往往优于 PVC,可提高生产产出。
模具与机械加工兼容性
更换基材会影响现有设备,模切磨损是首要考虑因素。PET 比增塑 PVC 更硬、刚性更高。在圆压圆或平压平模切机上加工 PET,会加快刀刃磨损。维护团队须调整磨刀周期,或采用淬硬钢刀模,以保持切口整洁。使用中锋刀而非偏锋刀,有助于分散切削力,减少高速冲切中的拉丝(塑料粉尘)。
加热元件也需要评估。PET 吸收热能的方式与 PVC 不同,高效热成型往往需要升级加热炉组。标准管状电加热器可能难以均匀加热 PET 卷材;改用石英或陶瓷加热器,可提供所需的特定红外波长,快速均匀加热 PET,避免成型周期中出现冷点和蹼状褶皱。
实施风险与应对策略
现有生产线从 PVC 转用 PET 卷材
在旧设备上使用新基材,会直接带来工艺风险。最常见的是热量分布不足。如果 PET 卷材未能均匀达到最佳成型温度,便难以贴合模具,造成蹼状褶皱、细节成型不完整,或深拉伸转角过度减薄。
降低这类风险,需要系统重新校准热成型线。操作人员须调整炉温,测定整个卷材幅宽的温度分布;还须缩短停留时间(材料在炉内停留的时长),因为 PET 过热可能结晶并呈乳白色。采用多区加热控制,可精确管理温度,确保卷材进入模具前柔软可塑而不下垂。
|
热成型缺陷 |
PET 的潜在原因 |
应对措施 |
|---|---|---|
|
蹼状褶皱 / 架桥 |
片材温度过低或受热不均。 |
提高炉温;检查陶瓷加热区是否失效。 |
|
外观呈乳白色 |
过热导致快速结晶。 |
缩短炉内停留时间,降低加热器温度。 |
|
细节成型不佳 |
真空压力不足或模具温度过低。 |
清理真空孔,略微提高模温。 |
|
裁切拉丝 |
刀模刀刃钝化或刃角不正确。 |
改用淬硬钢中锋刀,更换补底胶带。 |
仓储与储存期限管理
卷材仓储具有特有的物理挑战。光滑高光泽材料的一项显著风险是粘连:在张力和环境热量作用下,卷层相互粘住,导致放卷时塑料撕裂或拉伸。
为减少粘连和材料降解,工厂须严格控制仓储环境。卷材应避免阳光直射和极端湿度。制造商通常施加微薄的硅涂层,或在挤出时加入内添加防粘剂。这些处理形成微观表面间隔,使材料在不影响光学透明度的情况下高速顺畅放卷。
结论
对于要求特定耐候性和柔韧性的工业及户外用途,PVC 仍是实用选择。但在现代包装、印刷、标签及面向消费者的应用中,PET 是更优的材料。其出色的光学透明度、结构完整性,以及对全球可持续发展要求的契合,使其成为面向未来制造业的标准选择。
如果您所在的专用工业领域需要特定柔韧性,或长期使用的户外横幅标牌,可选择 PVC。如果您的目标是高可视性零售包装、严格的食品接触合规、通过减薄提高材料利用率,或实现企业环保目标,则可选择 PET。
要顺利完成材料转换或优化现有用料,可采取以下措施:
-
检查现有热成型炉和模切工位,识别加工硬质基材所需的模具工装升级。
-
向供应商索取详细材料数据表(MDS),核实其 PET 牌号的玻璃化转变温度和收缩率。
-
先在单条生产线上开展受控试产,计算实际材料利用率改善并监测刀刃磨损,再推广至全厂。
-
评估仓库环境控制,确保到货卷材免受可能引起粘连的剧烈温度波动影响。
常见问题
问:可以在为 PVC 设计的设备上使用 PET 卷材吗?
答:可以,但需要调整工艺参数。PET 需要不同的加热曲线和停留时间,以防结晶。其较高刚性也可能要求将裁切刀模升级为淬硬钢,以避免刀刃加速磨损,并保持边缘整洁。
问:PET 减薄会影响最终产品强度吗?
答:一般不会。由于 PET 固有的拉伸强度和刚性高于 PVC,通常可以用更薄的 PET,达到与更厚 PVC 完全相同的抗压性及结构完整性。
问:为什么 PET 被认为比 PVC 更环保?
答:PET 易于回收,被城市回收体系广泛接受,且不含卤素。PVC 焚烧时会释放有毒二噁英和氯化氢,并因复杂的助剂体系及氯含量而极难回收。
问:哪种材料更适合需要高透明度的零售包装?
答:透明 PET 卷材具有更出色、玻璃般的光学透明度,挤出后即可自然形成光洁表面。PVC 有时略带蓝色或黄色,通常需要压延辊机械处理才能获得平滑表面。
问:PET 和 PVC 与 PP、PC 等其他塑料相比如何?
答:PET 适合要求透明度和刚性的用途。需要更高耐热性或耐化学性时可选择聚丙烯(PP),但其透明度不及 PET。聚碳酸酯(PC)具有极高的抗冲击性能,但表面效果需要机械压延处理,加工也更困难。
问:卷材供料应用中,PET 与 PVC 的收缩情况不同吗?
答:是的。PET,尤其是用于收缩套标的改性 PETG,最大收缩率更高,可达75%至80%,能贴合轮廓复杂的形状。PVC 收缩膜的最大收缩率通常约为40%至50%。